鍛鋼腳輪 — 模鍛重型輪,額定至每個腳輪 2,000 kg
更新 2026-11
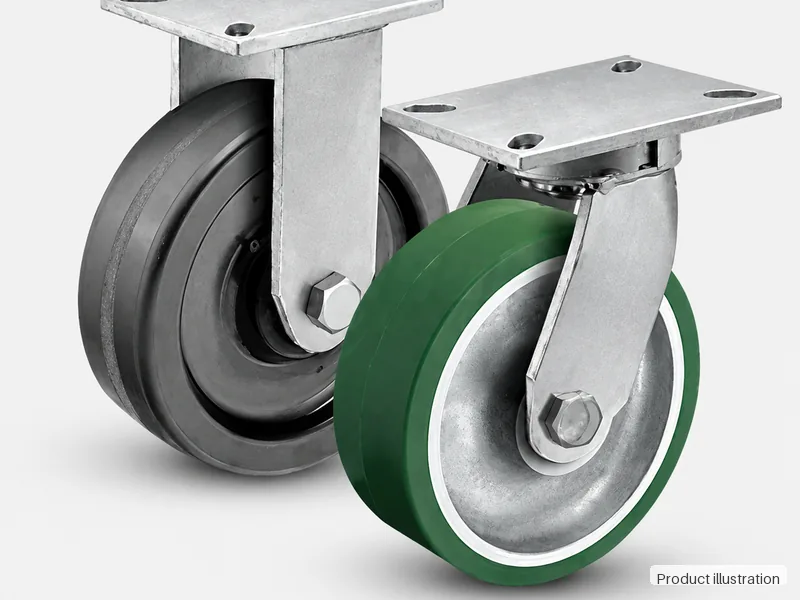
當所有踏面材料都有理由退場時,鍛鋼輪是最後仍在運轉的那一個。鍛造是在壓力下成形加熱的鋼坯,而非澆入模具——這種加工使內部晶粒沿著順應輪子形狀的連續流線排列。在廠區地面上的實際結果,是一枚能承受衝擊負荷、碼頭板上的撞擊、牽引線的猛拉以及碎屑混凝土的輪子——這些工況會使粘合踏面掉塊、使鑄造輪開裂。
我們的鍛鋼產品線額定至每個腳輪 2,000 kg,輪徑 25 mm 至 300 mm,提供鍛造原面、鍍鋅或烤漆表面處理,並為烤爐周邊工況配用耐高溫潤滑脂。它是重型系列 RM-Extreme 階梯背後的輪材,也是機械搬運、牽引治具、鑄造與高溫產線的標準答案——凡負荷、衝擊與地面同時企圖摧毀輪子之處。
規格
| 輪材 | 鍛鋼(模鍛);另有鋼板沖壓選項 |
|---|---|
| 載重額定 | 額定至每個腳輪 2,000 kg(本公司產線聲明值——各尺寸額定於報價時確認) |
| 尺寸範圍 | 本產線 Ø 25–300 mm |
| 表面處理 | 鍛造原面 · 鍍鋅 · 烤漆 |
| 溫度工況 | 搭配耐高溫潤滑脂適用烤爐周邊工況 |
| 最適用途 | 粗糙與碎屑地面、牽引線、重衝擊與高溫毗鄰工況 |
| 交期 | 15–20 天(特殊配置 30–40 天) |
| 最低訂購量 | 200 件(標準目錄品可少量出貨) |
| 保固 | 18 個月 |
2,000 kg 為本公司鍛鋼產線在標準條件下的聲明規格——您的輪徑、軸承與工況之額定值於報價時確認。業界目錄在最大尺寸段公開的鍛鋼輪額定遠高於此等級;適用於您配置的數字,以報價單所載為準。
應用與選型
鍛造製程如何改變輪子的失效方式
鍛鋼與鑄鋼的差別不在化學成分——兩者的成分幾乎相同——而在晶粒結構。鑄件在模具中凝固,晶粒粗大且取向隨機,可能裹入微觀縮孔;鍛件經固態加工,孔隙被压实,晶粒沿負荷路徑排列。業界工程參考資料指出鍛鋼沿其流線方向的強度顯著更高,而這正是輪子需要的取向:踏面與輪轂透過同一連續材料承受壓縮與衝擊。
在腳輪上,這種內部品質表現為失效行為。鑄造或粘合輪在衝擊負荷下損失材料——踏面掉塊、撞擊點放射裂紋——每一次粗暴使用都實際降低其承載。鍛鋼輪則以變形回應:超出額定的負荷使其踏面壓平、磨盤狀磨損或接地凹陷,而在兩次維護檢查之間仍持續滾動。這正是牽引線、碼頭作業、模具台車與拆除工況治具,在聚氨酯、尼龍與鑄鐵逐一被排除後,指定鍛鋼為最後材料選項的原因。
代價是地面。鍛鋼是對完成面混凝土與環氧樹脂最嚴苛、也最吵鬧的踏面;它屬於廠區地面、鋼板與粗糙混凝土——地面磨損可接受、輪子存續不容妥協之處。若環境涉及沖洗或腐蝕,鍍鋅或烤漆可保護輪體——但加工的軸承座保持裸鋼,依賴軸承密封件與潤滑脂,這也是本產線應對烤爐周邊高溫的方式:輪材本身耐熱無虞,通常最先限制使用溫度的軸承,由耐高溫潤滑脂維持工作。
RFQ 前應確認的選型要點
先確認材料排序:當負荷、衝擊與高溫已排除所有軟質踏面時,鍛鋼才是正確答案。公開的業界產線將鍛鋼輪額定至每輪數千磅(同行一枚 8 × 3 in 鍛造活動輪 SKU 標示 5,400 lb),而我們的產線額定至每個腳輪 2,000 kg——請以誠實分攤的單輪負荷(非理想地面上按三輪而非四輪分攤)加上牽引工況餘量定尺寸,確切額定於報價時確認。
請說明地面與環境。鍛鋼需要承受得了它的地面;在完成面上,同一負荷等級應交給聚氨酯。若產線鄰近烤爐、窯爐或加熱爐,請指明環境溫度——輪材容忍的熱軸承潤滑脂未必容忍,該工況應專項報價耐高溫潤滑脂。
確定介面:軸承型式(緩慢重推用滾子,高速與牽引線用精密軸承)、軸孔與轂長、頂板與孔位、各位置的活动/固定配置,以及表面處理(純實用選鍛造原面,腐蝕或外觀考量選鍍鋅或烤漆)。機械搬運請說明腳輪是否在負載下轉向——最高負荷等級的轉向力是一個設計問題,由我們的定制 OEM 產線明確報價。
常見問題
鍛鋼與鑄鐵腳輪——我需要哪一種?
當衝擊與震動是主要殺手時選鍛鋼:牽引線、碼頭作業、摔放、碎屑——鍛造的連續晶粒結構抵抗反覆衝擊下的開裂與掉塊,而鑄鐵對此的容忍度較低。當負荷重但工況平緩且價格重要時選鑄鐵:它滾動順暢、承載扎實、成本更低,因此主宰一般重型推車。一個實用的口訣:重量用鑄鐵,粗暴使用用鍛鋼。下方的載重比較指南以數字說明這筆取捨。
一枚鍛鋼腳輪能承載多少?
取決於尺寸與軸承。我們的鍛鋼產線在 Ø 25–300 mm 範圍額定至每個腳輪 2,000 kg;公開的業界產線將鍛鋼輪從小直徑的數百磅額定到 8 英寸級的 5,400 lb 以上,並隨直徑與踏面寬度上升。請將總負荷除以實際分攤的輪數,加上衝擊或牽引餘量,並於報價時確認您確切尺寸與軸承的額定值——公開數據是定尺寸參考,並非訂單承諾。
我的鍛鋼輪 RFQ 應包含哪些內容?
輪徑與踏面寬度、每輪負荷與工況類型(手推、牽引、衝擊、循環次數)、地面狀況、環境溫度(尤其鄰近烤爐或加熱爐時)、軸承型式與軸孔、表面處理(鍛造原面、鍍鋅、烤漆)、安裝配置(頂板尺寸、各位置的活动/固定)與各尺寸數量。若是更換現有輪子,將舊輪的直徑、寬度、軸孔與轂長一併附上,能最快獲得同規格替換。
訂購與文件
隨貨文件
每筆訂單隨貨附裝箱單與商業發票。可應要求提供輪子尺寸表(直徑、踏面寬度、軸孔、轂長、總高)與報價配置的材料及表面處理聲明,供您在生產前核對叉架與框架圖紙。
報價
報價需要:尺寸、負荷與工況(含牽引或衝擊服役)、軸承型式、軸孔與轂長、表面處理、安裝配置與數量。確認後的報價單載明您確切輪子的額定值——2,000 kg 產線規格為聲明值,訂單承諾以報價單上按配置記載的數字為準。
樣品與供貨
標準尺寸按訂單生產,最低訂購量 200 件;部分尺寸的目錄品可小量試購——請在 RFQ 中一併詢問。標準配置交期 15–20 天,定制軸孔、轂或表面處理 30–40 天。樣品以運費到付出貨,並可自批量訂單中扣抵。
儲存與出貨
鍛鋼輪機械上堅固耐用,但裸露的加工表面不具防腐能力:請存放於室內,軸承座在組裝前保持塗脂或原包裝,並保護鍍鋅或烤漆面在存放期間不受磕碰。在潮濕或沿海環境存放時,請定期翻轉堆疊的輪子,避免接觸點滯留水氣。安裝前請逐輪手動空轉——曾於受載狀態存放的輪子,應能自由轉動方可投入使用。